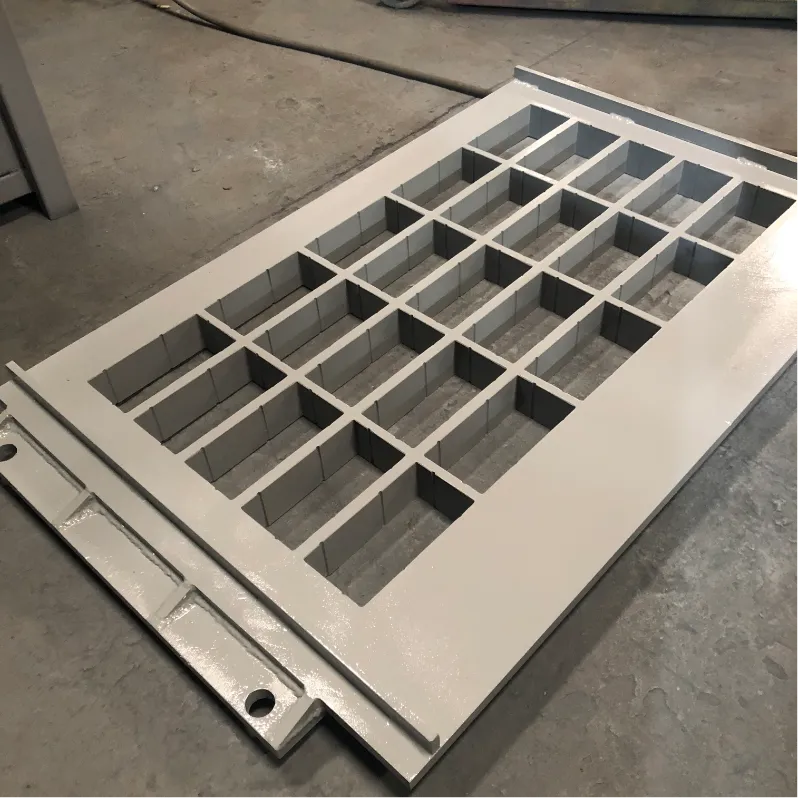
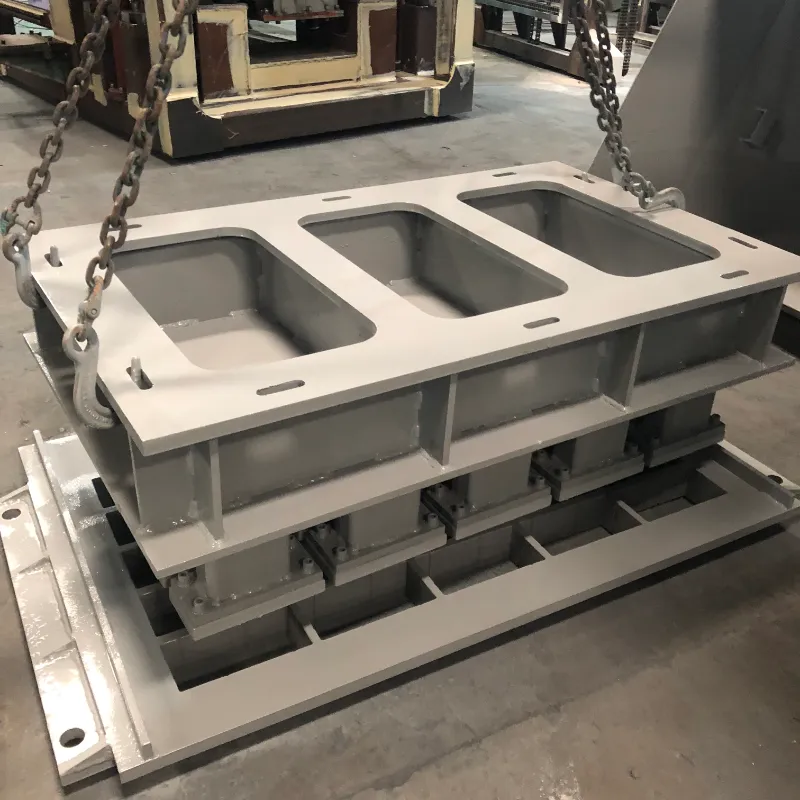
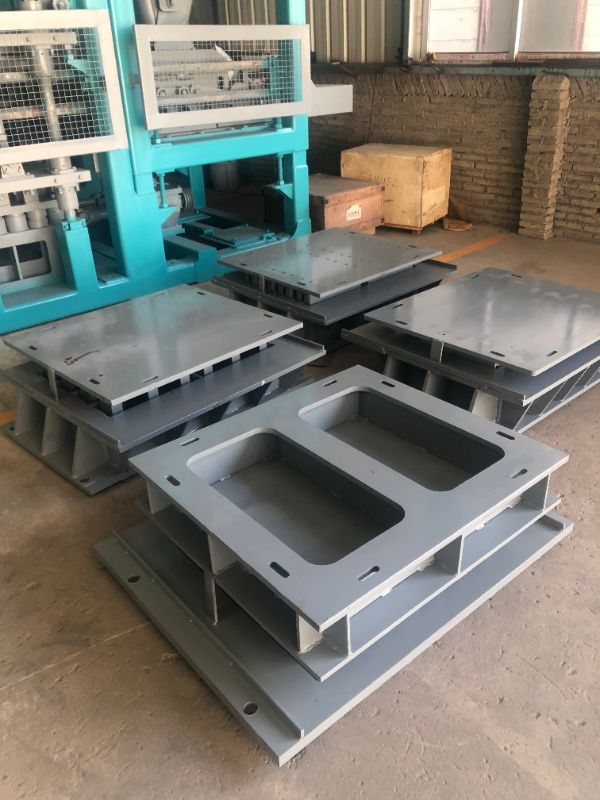
برای بتنمسدود کردنتولیدکنندگان، مرحله قالبگیری جایی است که بهرهوری و کیفیت محصول ایستاده یا پایین میآید. هنگامی که چوبها، ترکها یا سطوح بتن در حین قالبگیری معیوب میشوند، هزینههای ناشی از خرابی، ضایعات و محصول رد شده به سرعت انباشته میشوند. برای حفظ یک خط تولید کارآمد، درک دلایل اصلی این مشکلات رایج - و دانستن چگونگی رفع آنها - ضروری است.
در Fujian Unik Mold Technology Co., Ltd.، ما از سال 2010 به مهندسی قالبهای بتن با کارایی بالا پرداختهایم. با استفاده از تجربیات خود در ارائه خدمات به 28 بازار صادراتی، در اینجا یک راهنمای عملی عیبیابی برای متداولترین مشکلات قالبگیری ارائه شده است.
چسبندگی یکی از رایج ترین و خسته کننده ترین مسائل در تولید بتن است. چرخه ها را کند می کند، هم به قالب و هم به محصول آسیب می رساند و می تواند خط را متوقف کند.
علل احتمالی:
کاربرد ناکافی یا ناهموار روغن رهاسازی
عامل رهاسازی با کیفیت پایین که با نوع بتن مطابقت ندارد
سایش سطح حفره باعث ایجاد نقاط اصطکاک می شود
زمان بندی نامناسب قالب گیری - خیلی زود یا خیلی دیر
مخلوط بتن سفت و کم کارکرد
راه حل ها:
یک لایه نازک و یکنواخت از روغن رهاسازی حرفه ای را در تمام سطوح حفره بمالید
حفرههای قالب را مجدداً براق کنید تا سطح صاف را بازیابی کنید (UNIK Ra 1.6 را توصیه میکند)
یک زمان قالب گیری ثابت، به طور ایده آل 10 تا 15 ثانیه پس از لرزش حفظ کنید
مخلوط بتن خود را برای بهبود جریان پذیری و کاهش چسبندگی تنظیم کنید
سوراخ های هوا بر روی سطح بلوک های تمام شده بیش از یک نگرانی آرایشی هستند - آنها می توانند یکپارچگی ساختار را به خطر بیندازند.
علل احتمالی:
لرزش ناکافی، از خروج هوای محبوس شده جلوگیری می کند
مخلوط بتن بیش از حد چسبناک که حباب های هوا را به دام می اندازد
توزیع ضعیف تغذیه، باقی ماندن حفره های هوا در حفره
استفاده از مواد آزاد کننده مبتنی بر روغن که می توانند هوا را در سطح قالب به دام بیندازند
راه حل ها:
فرکانس ارتعاش را در محدوده توصیه شده 50 تا 60 هرتز تنظیم مجدد کنید
سیالیت بتن را با تنظیم طرح مخلوط یا افزودن نرم کننده ها بهبود دهید
از تغذیه یکنواخت و کامل در تمام حفره ها اطمینان حاصل کنید
استفاده از عوامل آزاد کننده مبتنی بر آب را در نظر بگیرید، که نشان داده شده است که کیفیت سطح بهتری نسبت به جایگزین های مبتنی بر روغن دارند.
بلوک های ترک خورده از دست دادن مستقیم مواد و نیروی کار هستند.
علل احتمالی:
مخلوط خیلی خشک است و قدرت سبز را کاهش می دهد
زمان پخت ناکافی قبل از قالب گیری
لرزش نامناسب - یا خیلی کم یا خیلی زیاد
استرس مکانیکی ناشی از چسبیدن در حین قالب گیری
تغییرات دمایی ناگهانی پس از تولید
راه حل ها:
مقدار آب را افزایش دهید یا یک نرم کننده به مخلوط اضافه کنید
زمان پخت را به 24 تا 48 ساعت قبل از قالب گیری افزایش دهید
لرزش را به فرکانس صحیح برای اندازه و شکل بلوک خاص خود تنظیم کنید
از قالب گیری صاف و روانکاری مناسب حفره برای جلوگیری از چسبندگی اطمینان حاصل کنید
پرداخت سطح خشن هم بر زیبایی و هم بر قابلیت فروش تأثیر می گذارد.
علل احتمالی:
سطوح حفره ای فرسوده یا خراشیده
بقایای سیمان خشک شده در قالب از چرخه های قبلی باقی مانده است
روغن رهاسازی بی کیفیت
مخلوط بتن بیش از حد خشک
راه حل ها:
دیوارهای حفره را دوباره پرداخت کنید تا سطح صاف را بازیابی کنید
بلافاصله بعد از هر شیفت قالب را تمیز کنید تا از تجمع سیمان جلوگیری شود
از یک ماده آزاد کننده مناسب استفاده کنید (از استفاده از گازوئیل یا جایگزین های دیگر خودداری کنید)
نسبت ماسه ریز را افزایش دهید یا نسبت آب به سیمان را تنظیم کنید
آسیب به لبه ها و گوشه های بلوک ها اغلب نشانه ای از فشار مکانیکی در حین قالب گیری است.
علل احتمالی:
گوشه های حفره فرسوده یا آسیب دیده
قالب گیری سخت به دلیل مخلوط چسبنده
لرزش بیش از حد باعث شکنندگی لبه می شود
پخت نادرست یا خشک شدن خیلی سریع
راه حل ها:
درج های حفره آسیب دیده را تعمیر یا تعویض کنید
روغن رهاسازی را به طور یکنواخت در تمام سطوح بمالید
برای جلوگیری از تراکم بیش از حد، لرزش را متعادل کنید
شرایط پخت را پایدار و سایه دار نگه دارید
پارگی های کوچک و تغییر رنگ خاکستری می توانند روی سطوح بلوک ظاهر شوند، به ویژه بر روی محصولات درجه یک که ظاهر اهمیت دارد، تأثیر می گذارد.
علل احتمالی:
چسبندگی بین بتن و سطح قالب در حین قالبگیری که به نام «چسبندگی پاتختی» شناخته میشود.
تشکیل "شکوفه" روی بلوک های ساخته شده با سیمان سفید
راه حل ها:
زمانبندی قالبگیری و برنامه عامل آزادسازی را بهینه کنید
برای محصولات سیمان سفید، برای جلوگیری از تشکیل شکوفه، شرایط پخت و انتخاب عامل رهاسازی را به دقت کنترل کنید
ابعاد ناهماهنگ بلوک نشان دهنده مشکل در پایداری قالب یا تراز ماشین است.
علل احتمالی:
تغییر شکل قاب قالب از خستگی طولانی مدت ارتعاش
پیچهای شل یا درجهای حفرهای نامناسب
عدم تعادل ارتعاش ماشین
تغذیه ناهموار یا مخلوط ناسازگار
راه حل ها:
تمام پیچ ها را با استفاده از آچار گشتاور سفت کنید تا از تراز مناسب اطمینان حاصل کنید
پین های تراز را بررسی کنید و هر کدام که فرسوده شده است را جایگزین کنید
موتورهای ارتعاشی را برای تعادل تنظیم کنید
تغذیه را استاندارد کنید و قوام مخلوط کنید

با طراحی مناسب قالب و انتخاب مواد می توان از بسیاری از مشکلات قالب گیری جلوگیری کرد:
زاویه پیش نویس: مخروطی مناسب روی دیوارهای حفره برای قالب گیری تمیز ضروری است. بدون آن، بلوک ها بدون توجه به کیفیت عامل رهاسازی می چسبند.
شعاع گوشه: گوشههای تیز 90 درجه، نقاط تنشی هستند که ترکخوردگی در آنها آغاز میشود. طرح های UNIK دارای گوشه های شعاع 3-5 میلی متری برای کاهش آسیب لبه ها هستند.
سطح پرداخت: سطح حفره صیقلی (Ra 1.6) اصطکاک را کاهش میدهد و عملکرد قالبگیری را تا 30 درصد بهبود میبخشد.
عملیات حرارتی: کربورسازی مناسب به سختی سطح HRC58-62 دست مییابد و در عین حال چقرمگی هسته را حفظ میکند و سایش را کاهش میدهد که منجر به چسبندگی میشود.
درجه فولاد: استفاده از مواد با عیار بالا مانند 42CrMo یا فولادهای درجه ابزار تضمین می کند که قالب در 80000 تا 100000 چرخه شکل و کیفیت سطح خود را حفظ می کند.
اکثر مشکلات قالب گیری قابل پیش بینی و پیشگیری هستند. با شناسایی سیستماتیک علت اصلی - چه در طراحی مخلوط، تنظیمات ارتعاش، کاربرد عامل رهاسازی یا شرایط قالب - می توانید راه حل های هدفمندی را پیاده سازی کنید که اتلاف و زمان خرابی را کاهش می دهد.
یک قالب با نگهداری خوب می تواند 80000 تا 100000 چرخه دوام بیاورد و در عین حال کیفیت سطح بلوک عالی را حفظ کند و در خطوط اتوماتیک پرسرعت به نرمی کار کند. با عیب یابی مناسب و مهندسی قالب با دقت بالا، می توانید خط تولید خود را با نرخ عیب کمتر و حداقل وقفه به طور کارآمد حفظ کنید.